早上收到一个咨询,冲压1.0厚高碳钢淬火硬料,材料硬度HRC48,现在用Cr12MoV模具钢,硬度HRC58-60,大约冲压1万来个产品,刀口就磨损了,上午装上去的模具,下午就要拆下来磨刀口,每天拆模装模,很是烦人;请问用什么模具钢,可以在高硬度下冲压这高碳钢不崩角?
高碳钢的淬火硬料冲压,模具钢不仅要保持高硬度,以保证耐磨性,模具钢还得兼备优越的韧性,以防止模具崩角。
上面咨询的冲压1.0厚高碳钢,Cr12MoV硬度只有HRC58,就是因为硬度高了要崩角,所以只能把硬度做低,可硬度低了,又容易磨损,这个矛盾要8566加强型来解决。
薄材高碳钢硬料冲压,理想的模具钢的8566加强型!
8566加强型的硬度HRC60-62,硬度高耐磨损;抗崩角性能至少的DC53的2倍,当用于薄材高碳钢冲压时,不崩角且抗磨损,模具寿命长。
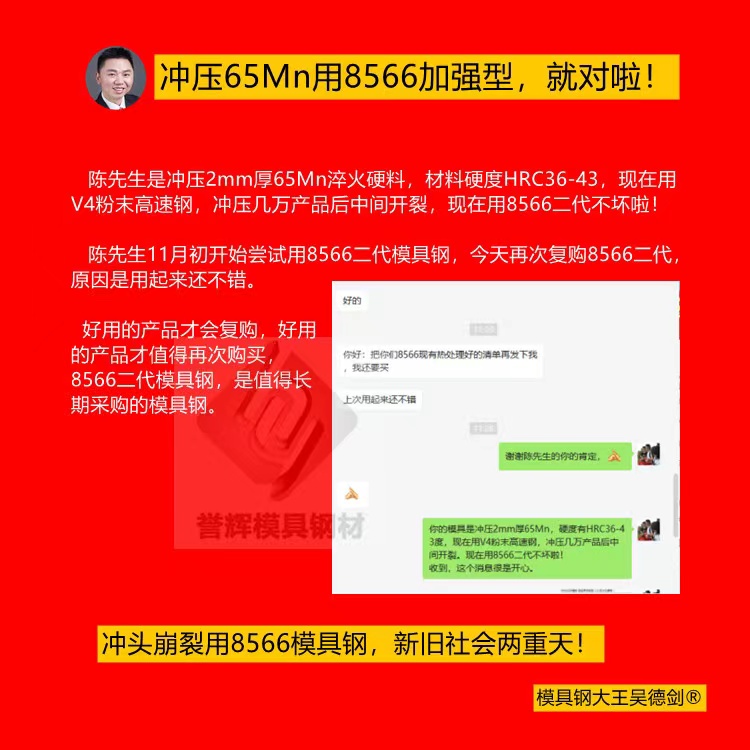
有客户冲压2mm厚淬火硬料,模具用8566加强型,模具不崩角耐磨损,使用效果比V4粉末高速钢还好,售价只有V4粉末钢的几分之一,香得很!
收到老客户咨询:我这有个客户想做一套冲0.2厚的铝板冲压模具,量特别大,我想问问用什么材料耐磨性好?铝主要是容易粘在模具表面,本来模具间隙就小,时间长了刃口就磨伤了。
是的,这是一个专业买家铝是粘着磨损,因此,铝材冲压要用高钒高速钢,实惠一点的用PM4,或者V4,V10等。
选择模具钢,跟被冲材的材质、硬度、厚度等因素有很大的关系。


