45°角斜切10厚铸铁件,刀口用搓丝板,切2万产品就要崩裂报废,而用8566模具钢,切10万也不崩裂,寿命5倍的增长,决对是新旧社会两重天的效果!
浙江卫先生又来采购8566模具钢,以用于他的铸铁切边模具。
卫先生的模具是45°角,斜切10mm厚铸铁件,原先的模具用搓丝板,只能切2万来件产品,刀口就要崩裂,刀口坑坑洼洼的,切出来的产品全是毛刺,产品不合格,手工去毛刺很费工夫,老是更换模具也很麻烦。试过用LD模具钢,也不行,同样老是报废模具,很烦人。
今年11月份,卫先生找到我们之后,经过和卫先生详细沟通后,开始尝试用抗崩裂性能好的8566模具钢。
经过一个多月的使用,卫先生回复说:现在的刀口用8566模具钢,不崩啦!已经用了一个月,没有崩过,一次性可以切10万产品也不崩裂,好用得很!
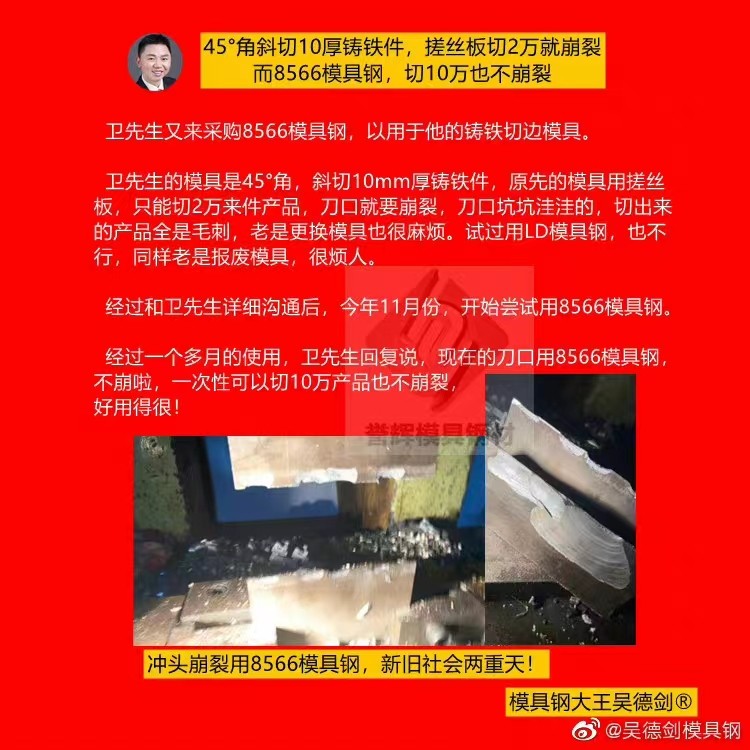
按照卫先生回复的信息推算,8566模具钢把模具寿命,从2万提高到10万,又是5倍的增长,又是新旧社会两重天的效果!
冲头崩裂用8566模具钢,新旧社会两重天,但不包含四抄8566或影子8566。
有网友提问说:8566模具钢热处理工艺是怎样的?
8566的热处理工艺比较特殊,因为淬火温度高达1150℃,无法跟其它模具钢拼炉做,只能专炉专做;而且要高温回火3~4次,回火温度高达600-650℃;再加上8566的热处理是真空热处理+超深冷+专有技术的工艺,经历的时间较久,大约5-7天交货,大家要预估好时间。
友情提醒一句,如果你的供应商告诉你,8566模具钢跟其它材料一样热处理,一两天就给你货了,也就可以断定,他给你的所谓8566,是用其它材料代替的8566,换而言之,你懂得
冲头崩裂用8566模具钢,新旧社会两重天!但不包含四抄8566或影子8566.
这两天,咨询8566模具钢的询盘特别多,很多都是冲压6-10厚SAPH440高强度板,他们遇到的相同问题,都是崩裂问题。
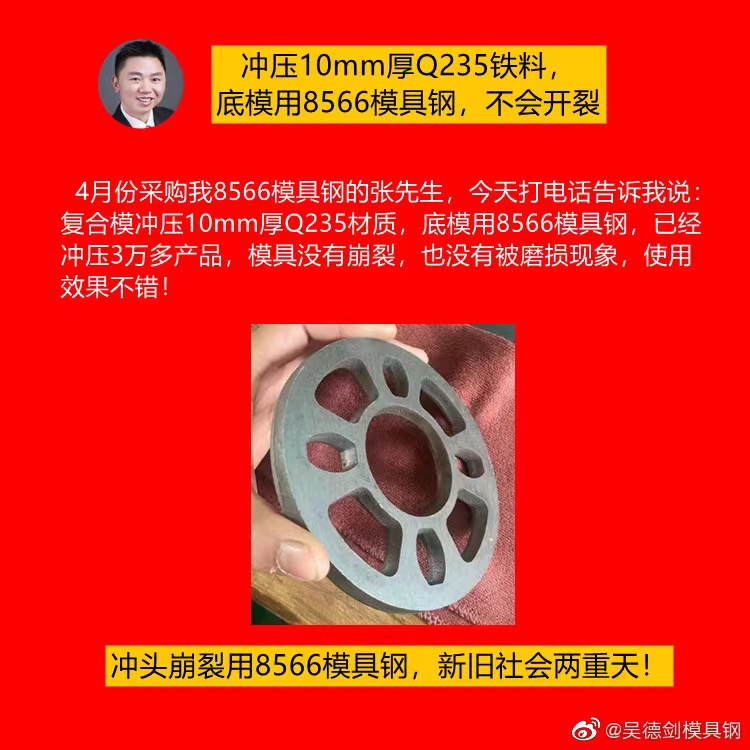
类似的厚板冲压模具崩裂,用8566模具钢就对了,太多的案例已经这时,哪怕冲压10mm厚的材料用8566模具钢,也不崩裂。
冲头崩裂用8566模具钢,新旧社会两重天,这时无需质疑的事实。


