做复合模具的汤先生,又来采购8566模具钢。
因为8566模具钢帮汤先生解决了,复合模具开裂的问题,生产效率提升,模具成本降低,所以要重复采购。
汤先生的冲压模具,是复合模具冲压3mm厚轴承支架,原先用Cr12MoV模具钢,硬度HRC58,模具容易开裂,生产无法进行;只能放弃复合模,改为单冲模,复合模一次冲压完成的工序,分成几步工序才能完成的冲次模,效率降低可想而知。
为了提高冲压效率,汤先生开始尝试用8566做复合模具。
汤先生今天再次来采购8566模具钢时,电话里告诉我说:这8566韧性可以,我的复合模具现在用8566后,不再开裂。
我原先用Cr12MoV做复合模,打两三万次就开裂报废;DC53也试过,也没用,我的复合模具上面有很多孔,那都是线割加工出来,一套模的线割费就好几千块钱,Cr12MoV裂得实在太频繁,模具制作成本太高,我就放弃了复合模工艺,分开好几步工序用单冲模冲压,可生产效率低下。
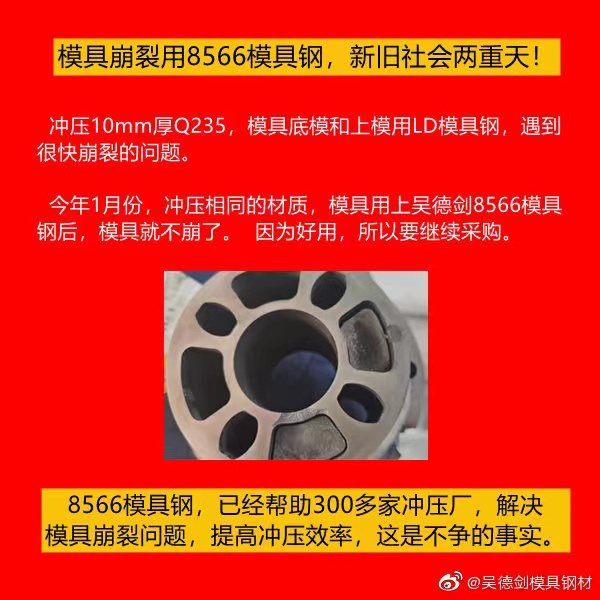
你也知道,我们是冲轴承支架的,产品比较单一,产量却很高,要一年四季冲压,对冲压效率要求很高,改用单次后,效率明显低很多,效率低了没竞争力。
现在用你这8566就好多了,模具不裂,效率大幅提升。上次8566做的模具,已经打了20多万产品,模具也不开裂。我原先用Cr12MoV,打两三万产品就开裂报废,我慢走丝线割一套模具要两三千块,两三万冲次就报销啦;而模具用8566模具钢,模具不会开裂报废,如果有点磨损,可修复一下,又可以使用;不仅寿命长,省回来的线割费,都不老少钱了。
按汤先生回复是信息推算,8566模具钢,又把冲压3mm厚的轴承支架复合模具寿命,从2-3万提高到20万冲次,又是10倍的增长。再一次验证了,冲头崩裂用8566模具钢,新旧社会两重天的效果!


