收到一个咨询:精冲2.15厚201不锈钢,刀口用DC53模具钢,硬度HRC60-61,容易崩裂跟毛刺而无法解决。
了解模具工况,解决问题就方便多了。精冲模具要具备耐磨性和抗崩裂性能,耐磨性不好的容易磨损,产品起毛刺;抗崩裂性能差的,容易崩裂。根据模具工况,推荐2款模具钢:
1)8566二代,硬度HRC60-61,抗崩裂性能是DC53的2-3倍,先解决崩裂问题,如果有不耐磨的问题,可以用涂层方式解决。
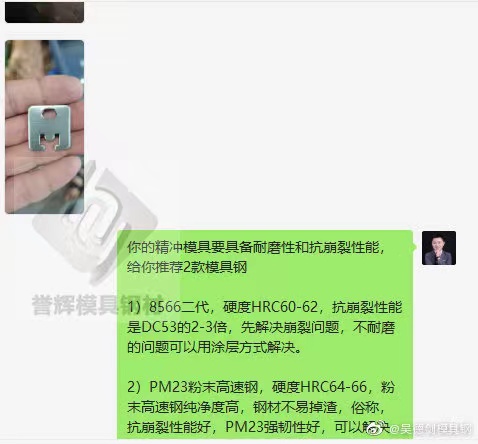
2)PM23粉末高速钢,硬度HRC64-66,粉末高速钢纯净度高,钢材不易掉渣,俗称,抗崩裂性能好;PM23强韧性好,可以解决模具的崩裂和磨损问题,在精冲模具方面应用广泛,就是售价有点贵。
每天会收到各种模具工况咨询,不仅要给出解决方案,还得给出原因,以便于客户理解。回复咨询,不一定有立刻马上的订单回报,但对我自己的知识梳理和经验总结,有很大的帮助。小战练兵,大战才能打胜仗。
下午,来了3位做精冲模具的朋友,他们的模具精冲钛合金,现在用DC53模具钢,冲压不了几千个产品,模具就出现刮花磨损现象,造成产品光亮带不好,产品不合格,想来找一款可以解决精冲模具很快磨损的问题。
坐下喝茶闲聊时,了解了一下模具工况和模具失效形式。
大概了解情况后,向其介绍精冲模具概况和精冲模具对模具钢的性能需求。
得到对方理解和正面反馈后,开始介绍解决方案,并介绍每种解决方案的原理,好处和后果,让每个人听懂并理解解决方案,才能拿出结果。
经过4个人,1小时的探讨后,他们带走1件PM23粉末高速钢,开始尝试。
我相信,这是一个两全方案,模具钢用户要看到明显解决方案后,才敢大踏步全面执行,这是可以理解的,毕竟我们是搞生产,不是搞科研,做游戏,所有的尝试,都是要成本和时间的,不能儿戏。
今天的交流过程我发现,面对面交流,比电话交流更透彻。我可以讲得跟多一点,可以根据客户的当时反馈,变换着方式讲,重复讲,直到他理解为止;客户也可以通透理解和拿到他想要的答案,这是两全事情。
当然,面对面交流,对自己的知识结构,是一个很大的考验,客户从你的言语表情里,可以感受得出来,你是真懂还是假懂。


