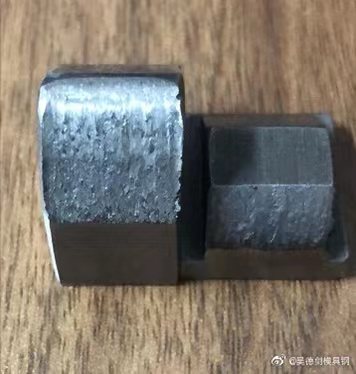
反向冲压1.4厚铁料,滑块用Cr12MoV模具钢(如图所示),硬度HRC58,遇到很快磨损问题,该用什么模具钢解决?
这是典型的磨粒磨损现象,模具要抵抗磨粒磨损,模具钢必须高硬度,且有很多硬相碳化物存在。
Cr12MoV是高碳高铬型冷作模具钢, 碳化物是够多了,可硬度HRC58,有点低,所以被磨损。要提高模具钢的耐磨性,可以选用高碳高铬型冷作模具钢的D2、DC53,但硬度要HRC60以上,才能保证足够高的耐磨性。
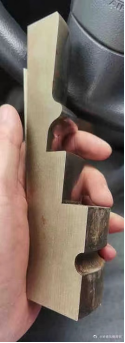
有人抱怨说:Cr12MoV线割后变形量大,这是什么原因?
所有变形,都是由于应力造成的。Cr12MoV线割后变形量大,一般由3方面原因造成的。
1)Cr12MoV冶炼工艺不好,有害杂质非金属夹杂多。非金属夹杂和钢材基体的热胀冷缩比不同,在热处理受热时,由于热胀冷缩比不同,造成Cr12MoV变形量大。
2)组织偏析严重,由于锻造比不够,致使组织偏析严重,造成热处理硬度不均匀。硬度不均匀的Cr12MoV线割后,变形量自然大。
3)热处理工艺不足,内应力没有完全消除,造成线割后变形量大。
纯净度高,组织均匀,热处理工艺充分的Cr12MoV,线割后变形量很少。
冲压0.5厚304不锈钢,用吴德剑DC53,冲头寿命比Cr12MoV多2倍。
昨天深夜,范先生说:你家的DC53真的好用!
范先生的模具是冲压0.5厚304不锈钢的,现在用吴德剑DC53磨一次冲头,能冲压3万件。而之前用Cr12MoV模具钢,冲压不到1万件,冲头就不行了。
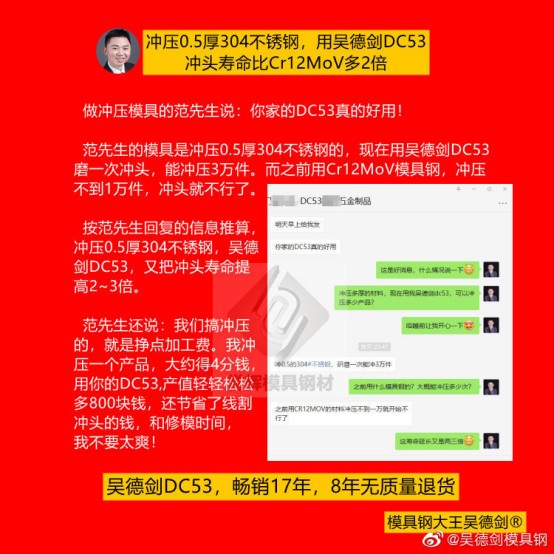
按范先生回复的信息推算,冲压0.5厚304不锈钢,吴德剑DC53,又把冲头寿命提
高2~3倍。
范先生还说:我们搞冲压的,就是挣点加工费。我冲压一个产品,大约得4分钱,用你的DC53,产值轻轻松松多800块钱,还节省了线割冲头的钱,和修模时间,我不要太爽!
是的,用吴德剑模具钢,寿命翻倍,售价不翻倍,产值多800,这感觉,比吃红烧肉还香!
吴德剑DC53,畅销17年,8年无质量退货!吃红烧肉的感觉,要你亲自来品尝,来件吴德剑DC53,品味一下,比吃红烧肉还香的感觉


